Vertikale Spritzgießmaschinen stehen oft minutenlang still, während die gespritzte Gummimischung vulkanisiert. Chemisch lässt sich die Vulkanisationszeit kaum verkürzen. Peter Steinl und Clemens Behmenburg von Shibaura Machine LWB erläutern in einem Gespräch, wie sich dennoch der Ausstoß mit nur einer Spritzgießeinheit vervielfachen lässt.
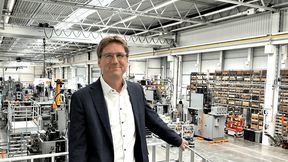
Clemens Behmenburg, Executive Vice President Systems & Solutions, Shibaura Machine LWB.
(Bild: Shibaura Machine LWB)
Bei Anwendungen mit langen Vulkanisationszeiten sind vertikale Spritzgießmaschinen oftmals über mehrere Minuten überwiegend mit der Beheizung der Werkzeuge belegt. Chemisch lässt sich die Vulkanisationszeit kaum verkürzen. Peter Steinl, Geschäftsführer, und Clemens Behmenburg, Executive Vice President Systems & Solutions, von Shibaura Machine LWB erläutert im KGK-Interview, wie sich Einspritzen, Vulkanisieren und Entformen entkoppeln und parallel ausführen lassen, umgesetzt in der neuen LWB Multistation. Gummiverarbeiter können damit ihren Ausstoß vervielfachen und dabei noch Personal einsparen.
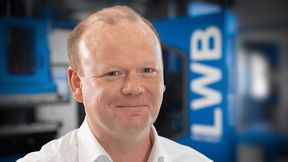
Peter Steinl, Geschäftsführer bei Shibaura Machine LWB.
(Bild: Shibaura Machine LWB)
Herr Steinl, auf den Shibaura Machine LWB Next-Level Molding Days präsentieren Sie Ihre neue Multistation als „Weltpremiere“ und „Revolution für die Gummifertigung“. Was ist an dieser Produktionszelle technisch so besonders, dass Sie von einer Revolution sprechen?
Peter Steinl: Ich bin seit 35 Jahren in der Gummiindustrie. Als Student habe ich bei Freudenberg Hydrolager hergestellt – klassische Elastomer-Metall-Verbundteile mit sechs Minuten Vulkanisationszeit. Wenn ich heute Kunden besuche, liegen wir bei denselben Bauteilen häufig immer noch bei sechs Minuten. Die Vulkanisation braucht Zeit: Die Kautschukmischung muss ausreichend erwärmt werden, damit sich die Polymerketten zu einem dreidimensionalen Netzwerk vernetzen und das Bauteil die gewünschten Eigenschaften erhält. Die erforderliche Zeit hängt von der Mischung, der Bauteilgeometrie und den Prozessbedingungen ab.
Das Ergebnis ist beispielsweise, dass eine teure vertikale Spritzgießmaschine nach 20 Sekunden Einspritzzeit für ganze sechs Minuten zu einem überdimensionierten Heizofen degradiert wird. Die neue Multistation entkoppelt diese traditionelle Maschinenökonomie. Wir haben den sequenziellen Prozess aufgebrochen: Die Spritzgießmaschine baut Schließdruck auf, plastifiziert und spritzt die Kautschukmischung ein und übernimmt die erforderliche Nachdruckphase. Direkt danach wird das Werkzeug unter Aufrechterhaltung einer Schließkraft entnommen und wandert in eine externe, günstigere Heizstation, in der das Bauteil weiter vulkanisiert. Das Entscheidende: Die teure Spritzgießmaschine ist bereits nach Abschluss der Einspritz- und Nachdruckphase sowie des Werkzeugwechsels wieder frei für das nächste Werkzeug, während die Vernetzung parallel in der Heizstation weiterläuft.
Wie läuft dieser entkoppelte Prozess in der Praxis Schritt für Schritt ab? Können Sie den Ablauf konkreter beschreiben? Wie bemisst sich der wirtschaftliche Vorteil?
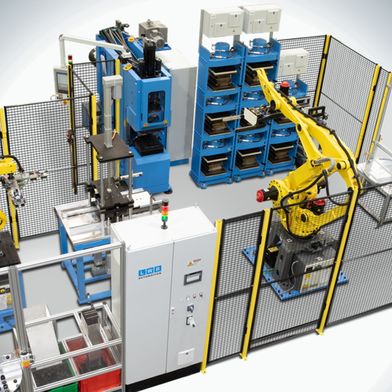
Clemens Behmenburg: Stellen Sie sich den Ablauf wie ein präzises Uhrwerk vor: Wir kombinieren drei Funktionseinheiten über ein gemeinsames Handlingsystem. In der Spritzgießmaschine wird der Schließdruck aufgebaut und die plastifizierte Kautschukmischung eingespritzt. Nach der erforderlichen Nachdruckphase öffnet die Maschine. Ein 6-Achs-Roboter oder ein Portal-Handlingsystem übernimmt das Werkzeug und transportiert es unter Aufrechterhaltung einer gewissen Schließkraft zur Heizstation. Dort vulkanisiert das Bauteil unter Schließdruck und Temperatur weiter, während die Spritzgießmaschine bereits das nächste Werkzeug bearbeiten kann. Anschließend gelangt das Werkzeug zur Entformstation: Hier wird es geöffnet, die fertigen Teile werden entnommen, das Werkzeug wird bei Bedarf gereinigt und mit Einlegern bestückt. Danach wird es geschlossen und zur Spritzgießmaschine zurückgeführt.
Wie bemisst sich der wirtschaftliche Vorteil, und ab welcher Vulkanisationszeit rechnet sich der Umstieg auf die Multistation überhaupt?
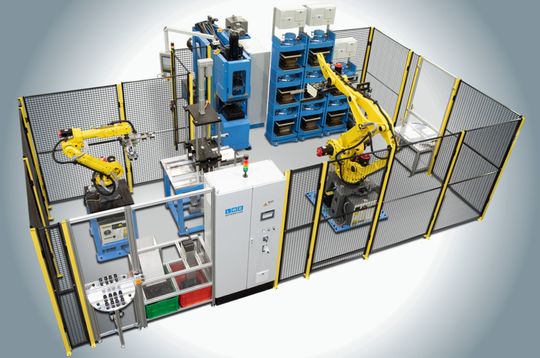
Aufbau der Produktionszelle LWB MultiStation: Das modulare System verbindet die zentrale Spritzgießmaschine (hinten Mitte) mit separaten Heiz- und Pressstationen (hinten rechts) sowie integrierter Roboterautomation für das Werkzeughandling.
(Bild: Shibaura Machine LWB)
Behmenburg: Gehen wir vom Beispiel von Peter Steinl mit sechs Minuten Vulkanisationszeit aus. Bei einer konventionellen Einzelmaschine laufen Werkzeugschließen, Schließdruckaufbau, Einspritzen, Heizzeit, Werkzeugöffnen sowie Entformen, Bestücken und Reinigen nacheinander ab. Die Zykluszeit ist deshalb länger als die reine Heizzeit. In der Multistation laufen diese Aufgaben parallel, und wir vervielfachen die Funktionseinheiten, die besonders viel Zeit benötigen. Bei 360 Sekunden Aufenthalt in den Heizstationen und einem gewünschten Systemtakt von 60 Sekunden brauchen wir – vereinfacht ohne zusätzliche Wechselzeiten und Zeitreserven gerechnet – sechs Heizstationen. Einspritzstation und Entformstation müssen dann aber ebenfalls im 60-Sekunden-Takt arbeiten können, andernfalls benötigen wir auch dort zusätzliche Einheiten.
Entkoppelte Spritzgießprozesse ermöglichen es, Einspritzen, Vulkanisieren und Entformen parallel auszuführen.
Ob sich das wirtschaftlich lohnt, hängt vom Verhältnis der Vulkanisationszeit zu den übrigen Prozess- und Handlingzeiten sowie von Stückzahlen, Werkzeug- und Investitionskosten ab. Bei sehr dünnwandigen Teilen mit nur zehn Sekunden Vulkanisationszeit ist der Vorteil des Systems meist gering, weil der Transport im Verhältnis zur Vulkanisation zu lange dauern würde. Heizzeiten von etwa 120 bis 130 Sekunden bieten eine Orientierung, eine allgemeingültige Wirtschaftlichkeitsschwelle ist das jedoch nicht. Je länger die Vulkanisation dauert – denken Sie an dickwandige Dämpferelemente oder schwere Motorlager –, desto größer ist grundsätzlich das Potenzial der Parallelisierung der Prozesse.
Lassen sich auch verschiedenartige Bauteile in derselben Multistation gleichzeitig produzieren?
Behmenburg: Ja, ein großer Clou dabei ist die Steuerung. Sie können auf derselben Zelle parallel Werkzeuge mit unterschiedlichen Heizzeiten, beispielsweise 360 Sekunden, und Werkzeuge mit 1.200 Sekunden Heizzeit fahren, solange die Kautschukmischung identisch ist und die Werkzeuge sowie die jeweiligen Prozessanforderungen zur Auslegung der Zelle passen. Möchten Sie eine zweite Kautschukmischung in derselben Zelle verarbeiten, ergänzen wir eine weitere Spritzgießmaschine, die das zweite Material verarbeitet. Das System verwaltet die Prozesszeiten jedes Werkzeugs und koordiniert die Abläufe so, dass die Werkzeuge innerhalb der vorgesehenen Prozesszeitfenster abgeholt und zum Entformen gebracht werden.
Die Kautschukmischung wird unter hohem Druck eingespritzt. Wenn das Werkzeug unmittelbar danach entnommen wird: Wie verhindern Sie, dass Material austritt oder der Forminnendruck abfällt?
Steinl: Das ist eine naheliegende Frage. Die Antwort liegt im Zusammenspiel aus dem rheologischen Verhalten der Kautschukmischung und der Aufrechterhaltung einer ausreichenden Schließkraft. Nach dem Einspritzen und der Nachdruckphase kann der Forminnendruck durch Relaxationsvorgänge der noch unvulkanisierten Mischung zurückgehen. Dieses Verhalten berücksichtigen wir bei der Festlegung des Transferzeitpunkts. Unser Greifer hält das Werkzeug während des Transfers unter Aufrechterhaltung einer gewissen Schließkraft geschlossen, sodass die Platten dicht zusammengehalten werden. In der Heizstation angekommen, wirken sofort wieder die vollen Schließkräfte. Mehrere Automobil-Großkunden haben das in monatelangen Schwing- und Dauertests auf Herz und Nieren geprüft: Bei den untersuchten Bauteilen wurden keine negativen Einflüsse auf die Lebensdauer, die Federkennlinien oder die Haftung der Elastomer-Metall-Verbindung festgestellt.
Welche Rolle spielt das Werkzeuggewicht bei der Wahl des Handlingsystems?
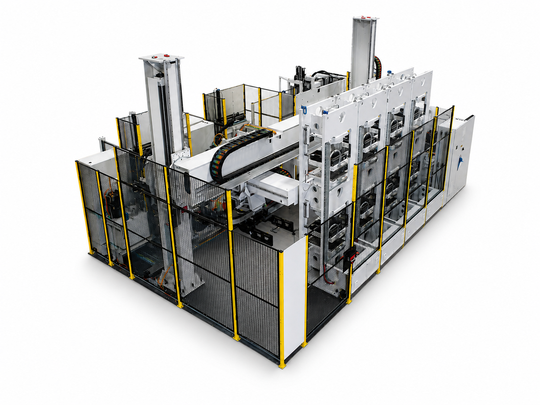
Die lineare Multistation mit einem Portal-Handlingsystem als Weltpremiere auf den Shibaura Machine LWB Next-Level Molding Days. Die Linearroboter können größere und schwerere Werkzeuge bewegen. Damit erweitert sich das Einsatzspektrum auf Maschinen mit 270 Tonnen Schließkraft.
(Bild: Shibaura Machine LWB)
Behmenburg: Bisher nutzten wir für solche Transfers 6-Achs-Knickarmroboter. Ein 6-Achs-Roboter ist zwar hochbeweglich, bei hohen Werkzeuggewichten steigen jedoch die Anforderungen an den Roboter und damit häufig auch die Kosten. Zudem kann der erforderliche Bewegungsraum die Aufstellung der Zelle beeinflussen. Das begrenzt je nach Anwendung den wirtschaftlichen Einsatz solcher Lösungen. Auf unseren Next-Level Molding Days zeigen wir nun als Weltpremiere die lineare Multistation. Wir haben den 6-Achs-Roboter durch ein hochpräzises Portal-Handlingsystem ersetzt. Dieses Portal kann zwei Werkzeuge mit bis zu jeweils 800 kg zeitgleich bewegen! Damit erweitern wir das Einsatzspektrum des Multistation-Prinzips auf größere und schwerere Werkzeuge, beispielsweise für Maschinen mit 270 Tonnen Schließkraft.
Wie flexibel ist dieses System, wenn ein Verarbeiter im Hochlauf ist oder sein Produktportfolio schrittweise erweitern möchte?
Behmenburg: Das System basiert auf einem echten modularen Baukasten aus Spritzgießmaschine, mehreren Heizstationen und Entformstation. Wir berücksichtigen mit unserem eigenen Auslegungstool das Werkzeugprogramm, die Zeiten für Spritzgießen, Heizen und Entformen sowie die Produktionsziele mit Stückzahlen und Schichtmodell. Auch die geplante Gesamtanlageneffektivität (OEE), Wartungszeiten und Kapazitätsreserven fließen ein. Dabei betrachten wir Engpässe, Auslastung und Wartezeiten und stellen die Module maßgeschneidert zusammen. Wer mit kleinerem Budget starten möchte, beginnt beispielsweise mit einer vertikalen Spritzgießmaschine und vier Heizstationen. Berücksichtigt man spätere Erweiterungen bereits bei der Auslegung des Portals, der Aufstellfläche und der Anlagenversorgung, lassen sich zusätzliche Heizstationen, Spritzgießmaschinen oder Entformstationen nachrüsten. So kann die Multistation mit dem Produktionsbedarf wachsen oder für weitere Artikel und Kautschukmischungen erweitert werden.
Kautschukverarbeitung ist sehr energieintensiv. Wo liegen die energetischen Stellschrauben der Multistation im Vergleich zu konventionellen Maschinenparks?
Behmenburg: Je nach Anwendung entfällt ein wesentlicher Anteil des Energiebedarfs beim Elastomer-Spritzgießen auf die Werkzeugbeheizung. Da wir die Kautschukmischung für die Vulkanisierung durchheizen müssen, bleibt der dafür erforderliche Wärmebedarf grundsätzlich bestehen. Einsparpotenziale liegen jedoch in geringeren Wärmeverlusten und einer effizienteren Nutzung der Anlagentechnik: Bei sechs Einzelmaschinen müssen Sie sechs separate Plastifiziereinheiten, sechs Hydraulikaggregate und sechs Steuerungen betreiben. In einer entsprechend ausgelegten Multistation übernimmt eine zentrale Spritzgießmaschine das Plastifizieren und Einspritzen für mehrere Werkzeuge. Auch die Heizstationen und das Handlingsystem benötigen Energie, entscheidend ist deshalb der Gesamtenergiebedarf pro produziertem Gutteil. Hinzu kommt: In der manuellen Produktion stehen Werkzeuge oft unregelmäßig offen und kühlen aus. Durch automatisierte, abgestimmte Abläufe können wir diese Offenhaltezeiten begrenzen und die damit verbundenen Wärmeverluste reduzieren.
Eigentlich greifen Sie mit der Multistation Ihr eigenes Kerngeschäft mit den Standard-Spritzgießmaschinen an. Ist das nicht eine gefährliche Kannibalisierung?
Steinl: Ganz ehrlich: Ja, bei geeigneten Anwendungen kann eine Multistation mehrere Standardmaschinen ersetzen. Damit verändern wir in gewisser Weise unser eigenes Geschäft. Aber fortschrittliche Maschinenbauer müssen dies gezielt und aktiv weiterentwickeln. Der entscheidende Treiber in der Gummiverarbeitung ist dabei nicht nur die Ökonomie, sondern auch die Verfügbarkeit von Bedien- und Fachpersonal. Die manuelle Arbeit an heißen Werkzeugen und Heizplatten ist anspruchsvoll und körperlich belastend. Mitarbeiter für solche Tätigkeiten zu gewinnen, wird in vielen Produktionsregionen schwieriger. Während Sie für sechs vertikale Einzelmaschinen im Drei-Schicht-Betrieb je nach Automatisierungsgrad mehrere Bediener benötigen, kann die lineare Multistation den Personalbedarf durch die automatisierte Werkzeughandhabung und Entformung deutlich reduzieren.
Ganz ehrlich: Ja, bei geeigneten Anwendungen kann eine Multistation mehrere Standardmaschinen ersetzen. Damit verändern wir in gewisser Weise unser eigenes Geschäft.
Blickt man auf den Standort Europa, steht die Kautschukindustrie massiv unter Druck. Können Entwicklungen wie die Multistation den Wettbewerbsnachteil europäischer Verarbeiter ausgleichen?
Steinl: Wir müssen der Wahrheit ehrlich ins Auge blicken: Die europäische Industriekrise ist primär eine Rohstoff- und keine reine Lohnkostenkrise. Wir sehen Preisdifferenzen bei den Rohstoffen von 30 bis 40 Prozent, keine Spritzgießmaschine der Welt kann diesen Preisnachteil ausgleichen. Aber was wir mit der linearen Multistation machen können, ist, die Investitionskosten pro gefertigtem Teil und den Personalbedarf bei geeigneten Anwendungen zu senken. Damit können wir den Einfluss höherer Lohnkosten verringern und die vorhandene Produktionstechnik besser auslasten. So leisten wir einen Beitrag dazu, die Wettbewerbsfähigkeit der Verarbeiter zu stärken.
Die europäische Industriekrise ist primär eine Rohstoff- und keine reine Lohnkostenkrise
Vor einem Jahr beteiligte sich der japanische Konzern Shibaura Machine an der vormaligen LWB Steinl GmbH. Welchen konkreten Nutzen ziehen Ihre Kunden aus dieser Allianz?
Steinl: Der Kunststoffmarkt ist deutlich größer als der Kautschukmarkt. Shibaura Machine – ehemals Toshiba Machine – verfügt hier über umfangreiche Erfahrung und eine Basis von rund 60.000 installierten Kunststoff-Spritzgießmaschinen weltweit. Unsere Kunden in der Kautschukverarbeitung profitieren davon durch den Austausch von Technologie und Know-how. Das betrifft etwa moderne Steuerungsarchitekturen, die wir für die spezifischen Anforderungen der Kautschukverarbeitung nutzen und weiterentwickeln können. Auch die Standardisierung geeigneter Hydraulik- und Elektronikkomponenten bietet Potenzial, die Ersatzteilversorgung zu vereinfachen. Und nicht zuletzt nutzen wir Shibaura Machine’s Know-how bei elektrischen horizontalen Spritzgießmaschinen bis 3.000 t, um elektrische Antriebskonzepte für die Kautschukverarbeitung weiterzuentwickeln.
• Prozessbeschleunigung: Durch die konsequente Trennung von Einspritzen, Vulkanisieren und Entformen ersetzt eine LWB Multistation mehrere konventionelle vertikale Spritzgießmaschinen und vervielfacht die Anlageneffizienz.
• Fachkräftemangel: Ein zentraler Automatisierungspunkt für Handhabung und Entformung reduziert den Personalbedarf und eliminiert unergonomische Handarbeitsplätze an heißen Heizplatten.
• Modular skalierbar: Die LWB Multistation kombiniert Spritzgießmaschinen, Heizstationen und Entformstationen zu einer maßgeschneiderten Produktionszelle. Anzahl und Auslegung der Funktionseinheiten richten sich nach dem Werkzeugprogramm, den Prozesszeiten und den Produktionszielen des Kunden.
Stand: 16.12.2025
Es ist für uns eine Selbstverständlichkeit, dass wir verantwortungsvoll mit Ihren personenbezogenen Daten umgehen. Sofern wir personenbezogene Daten von Ihnen erheben, verarbeiten wir diese unter Beachtung der geltenden Datenschutzvorschriften. Detaillierte Informationen finden Sie in unserer Datenschutzerklärung.
Einwilligung in die Verwendung von Daten zu Werbezwecken
Ich bin damit einverstanden, dass die WIN-Verlag GmbH & Co. KG, Chiemgaustraße 148, 81549 München einschließlich aller mit ihr im Sinne der §§ 15 ff. AktG verbundenen Unternehmen (im weiteren: Vogel Communications Group) meine E-Mail-Adresse für die Zusendung von redaktionellen Newslettern nutzt. Auflistungen der jeweils zugehörigen Unternehmen können hier abgerufen werden.
Der Newsletterinhalt erstreckt sich dabei auf Produkte und Dienstleistungen aller zuvor genannten Unternehmen, darunter beispielsweise Fachzeitschriften und Fachbücher, Veranstaltungen und Messen sowie veranstaltungsbezogene Produkte und Dienstleistungen, Print- und Digital-Mediaangebote und Services wie weitere (redaktionelle) Newsletter, Gewinnspiele, Lead-Kampagnen, Marktforschung im Online- und Offline-Bereich, fachspezifische Webportale und E-Learning-Angebote. Wenn auch meine persönliche Telefonnummer erhoben wurde, darf diese für die Unterbreitung von Angeboten der vorgenannten Produkte und Dienstleistungen der vorgenannten Unternehmen und Marktforschung genutzt werden.
Meine Einwilligung umfasst zudem die Verarbeitung meiner E-Mail-Adresse und Telefonnummer für den Datenabgleich zu Marketingzwecken mit ausgewählten Werbepartnern wie z.B. LinkedIN, Google und Meta. Hierfür darf die Vogel Communications Group die genannten Daten gehasht an Werbepartner übermitteln, die diese Daten dann nutzen, um feststellen zu können, ob ich ebenfalls Mitglied auf den besagten Werbepartnerportalen bin. Die Vogel Communications Group nutzt diese Funktion zu Zwecken des Retargeting (Upselling, Crossselling und Kundenbindung), der Generierung von sog. Lookalike Audiences zur Neukundengewinnung und als Ausschlussgrundlage für laufende Werbekampagnen. Weitere Informationen kann ich dem Abschnitt „Datenabgleich zu Marketingzwecken“ in der Datenschutzerklärung entnehmen.
Falls ich im Internet auf Portalen der Vogel Communications Group einschließlich deren mit ihr im Sinne der §§ 15 ff. AktG verbundenen Unternehmen geschützte Inhalte abrufe, muss ich mich mit weiteren Daten für den Zugang zu diesen Inhalten registrieren. Im Gegenzug für diesen gebührenlosen Zugang zu redaktionellen Inhalten dürfen meine Daten im Sinne dieser Einwilligung für die hier genannten Zwecke verwendet werden.
Recht auf Widerruf
Mir ist bewusst, dass ich diese Einwilligung jederzeit für die Zukunft widerrufen kann. Durch meinen Widerruf wird die Rechtmäßigkeit der aufgrund meiner Einwilligung bis zum Widerruf erfolgten Verarbeitung nicht berührt. Um meinen Widerruf zu erklären, kann ich als eine Möglichkeit das unter https://kontakt.vogel.de/de/win abrufbare Kontaktformular nutzen. Sofern ich einzelne von mir abonnierte Newsletter nicht mehr erhalten möchte, kann ich darüber hinaus auch den am Ende eines Newsletters eingebundenen Abmeldelink anklicken. Weitere Informationen zu meinem Widerrufsrecht und dessen Ausübung sowie zu den Folgen meines Widerrufs finde ich in der Datenschutzerklärung, Abschnitt Redaktionelle Newsletter.