Die Effizienz-Formel: Maplan-CEO Wolfgang Meyer erklärt im Interview mit der KGK, warum Altanlagen schleichend Rendite auffressen und wie Verarbeiter durch Systemdenken bis zu 30 Prozent Effizienz zurückholen. Außerdem weist er auf die Tragweite des Cyber Resilience Act hin und richtet den Blick in die Zukunft der Gummiverarbeitung.
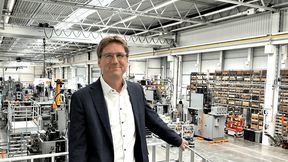
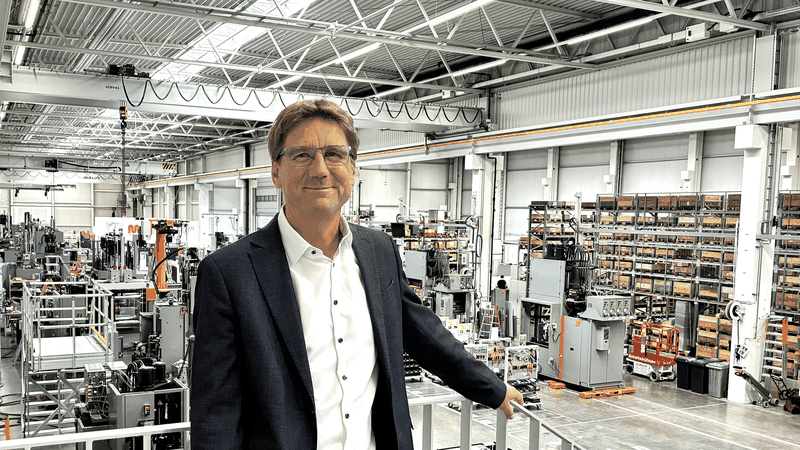
Wolfgang Meyer ist Chief Executive Officer (CEO) der Maplan GmbH in Kottingbrunn (Österreich). Der Maschinenbau-Ingenieur zeichnet für die Transformation des Unternehmens vom Pressemaschinenbauer zum weltweiten Systemanbieter für Elastomer-Spritzgießlösungen verantwortlich.
(Bild: Maplan)
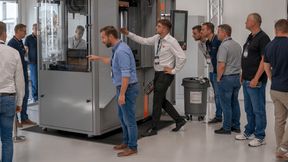
Beim Maplan Day of Technology 2026 im österreichischen Kottingbrunn nutzten mehr als 200 internationale Fachbesucher die Gelegenheit, sich über die Transformation der Elastomerverarbeitung auszutauschen. Der Maschinenbauer zeigte eindrucksvoll seinen Wandel vom Pressenhersteller zum globalen Systemintegrator. Im Nachgang der Veranstaltung sprach die KGK-Redaktion mit CEO Wolfgang Meyer darüber, wie Verarbeiter durch verfahrenstechnisches Systemdenken effizienter werden und weshalb eine vernetzte Fertigung neue Maßstäbe bei der Cybersicherheit erfordert. Meyer äußerte sich auch zu den Grenzen von Künstlicher Intelligenz bei der Kautschukverarbeitung und der strategischen Ausrichtung von Maplan auf dem Weltmarkt.
Herr Meyer, der Maplan Day of Technology Mitte des Jahres zog zahlreiche Besucher an. Welchen besonderen Mehrwert bietet der direkte Dialog im eigenen Werk im Vergleich zu den einschlägigen Fachmessen der Branche?
Wolfgang Meyer: Auf einer Fachmesse haben Sie als Maschinenbauer schlichtweg nicht die Möglichkeit, ihren Kunden eine derart große Anzahl unterschiedlicher Exponate zeitgleich im Betrieb zu zeigen. In unserem Stammwerk in Kottingbrunn stehen all jene Maschinen bereit, die sich ohnehin gerade in Produktion befinden. Wenn Kunden Anlagen mit Schließkräften von 200 bis 1.100 Tonnen bestellen, sind diese Spezialmaschinen vor Ort und betriebsbereit. Diese Vielfalt bringen wir auf keinen Messestand der Welt. Der zweite Aspekt ist der persönliche Austausch. Wir erwirtschaften zwar rund 60 Millionen Euro Umsatz, sind aber konsequent ein Familienbetrieb geblieben. Das Event dient unseren Kunden zur Vernetzung und zum Erfahrungsaustausch. Zugleich möchten wir gezielt neue Marktteilnehmer aus aufstrebenden Märkten ansprechen und ihnen Wege aufzeigen, wie sie mit unserer Technik kosteneffizienter und automatisierter produzieren können.
Dass Sie diese neuen Alternativmärkte erschließen müssen, liegt auch am Umbruch in der Stammbranche: Der europäische Automobilsektor schwächelt seit zweieinhalb Jahren. Wie stark spüren Sie diesen Rückgang und welche konkreten Ausweichmärkte gewinnen für Maplan an Bedeutung?
Meyer: Der Automobilmarkt war attraktiv, weil Fahrzeugplattformen gewaltige Stückzahlen garantierten. Bricht dieser Markt ein, entstehen bei den Verarbeitern Überkapazitäten und Investitionen in Neumaschinen stoppen. Als Maschinenbauer am Ende der Wertschöpfungskette treffen uns solche Krisen sofort.Unsere Ausweichstrategie lautet: Diversifikation in neue Wachstumsfelder. Sehr stark wächst derzeit die Elektrobranche. Der massive Energiebedarf durch Rechenzentren, Elektromobilität und den Ausbau der Stromnetze erfordert gewaltige Mengen an Gummi- und Silikonprodukten. Es werden neue Umspannwerke gebaut und Leitungen verlegt – dafür braucht es Isolatoren, Verteiler und Kabelgarnituren. Auch Bereiche wie die Windkraft mit Antivibrationselementen, die Wehrtechnik oder der allgemeine Maschinenbau bieten stabile Märkte, in denen hochtechnologische Gummiprodukte in Europa gefertigt werden.
Auch Branchen-Events wie ihrem Day of Technology ist stets von Hochtechnologie die Rede, bei vielen Verarbeitern laufen aber noch Gummipressen, die 30 oder 40 Jahre alt sind.
Meyer: Ich vergleiche das gerne mit einem 30 Jahre alten Auto: Es fährt und schaltet zwar, aber wieviel Benzin verbraucht es eigentlich? Hat es moderne Fahrassistenten oder Datenschnittstellen? So ein Auto ist ein funktionierendes Relikt, das nicht mehr zu den heutigen Anforderungen passt.Genauso verhält es sich im Maschinenbau. Viele Kunden scheuen das Investment, weil die alte Presse noch Schließkraft aufbaut. Dabei verpassen sie sämtliche Entwicklungen der letzten zwei Jahrzehnte bei Vernetzung, Automatisierung und Energieeffizienz. Wer mit Altanlagen produziert, spart am Investment, verliert jedoch täglich Geld durch hohen Stromverbrauch, lange Rüstzeiten und unnötigen Materialausschuss.
Wer eine 40 Jahre alte Gummipresse weiterbetreibt, weil sie noch läuft, verliert täglich Geld
Welche konkreten Stellschrauben führen europäische Verarbeiter wieder zurück in die Wettbewerbsfähigkeit?
Meyer: Es gibt nicht die eine Stellschraube, die über Nacht 20 Prozent Effizienz bringt. Es ist die Summe aus vielen Detaillösungen über die gesamte Prozesskette hinweg. Das beginnt bei der Maschine selbst: Neuanlagen mit modernen Antrieben verbrauchen deutlich weniger Strom und Öl. Zudem laufen sie schneller und produzieren dank präziser Schließkraftverteilung sowie weniger Austrieb. Wer auf diese Weise die Ausschussquote von fünf auf drei Prozent senkt, spart enorm: Er kauft weniger Kautschukmischung, reduziert den Energieverbrauch und spart Entsorgungskosten.Hinzu kommen verfahrenstechnische Bausteine, wie Kaltkanäle und Werkzeug, die Abstimmung der Components mit den Mischungslieferanten, sowie automatisierte Materialzuführungen wie unser neuer Silfeed für Feststoffsilikon. Auch beim Rüstaufwand liegen riesige Hebel: Ein konventioneller Formwechsel kann sechs Stunden dauern; mit geeigneten Schnellspann- und Hilfssystemen reduzieren wir das auf 30 Minuten. Zusammen mit integrierter Automation für das Handling und der Bündelung aller Peripheriegeräte in einer zentralen Steuerung summieren sich all diese Details zu einem Gesamteffizienzgewinn von leicht 30 Prozent.
Das System Silfeed war eines der technischen Highlights auf Ihrer Hausmesse. Welches konkrete Problem in der Feststoffsilikon-Verarbeitung löst Maplan mit dieser Neuentwicklung?
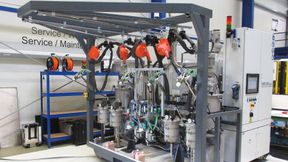
Meyer: Die Beschickung mit Feststoffsilikon ist in vielen Betrieben ein ergonomisches wie auch verfahrenstechnisches Nadelöhr. Bediener müssen regelmäßig auf Podeste oder Leitern klettern, um Silikonblöcke manuell in die Stopfeinrichtung einzulegen. Das ist nicht nur personalintensiv, sondern führt prozessual immer wieder zu Lufteinschlüssen im Material, zu Dosierschwankungen und ungleichmäßiger Plastifizierung. Mit Silfeed haben wir eine vollautomatische Lösung entwickelt, die Silikonblöcke sowohl bei vertikalen als auch bei horizontalen Spritzgießmaschinen kontinuierlich, exakt und absolut luftblasenfrei zuführt. Der Bediener muss nicht mehr manuell eingreifen oder auf Maschinen steigen.Verarbeiter sparen sich dadurch eine Arbeitskraft direkt an der Anlage und können vor allem mannlose Nacht- und Geisterschichten im Silikonspritzguss vollautomatisch und prozesssicher durchfahren. Das ist eine echte Punktlandung für den Wachstumsmarkt Silikon, da es Verarbeitern erlaubt, automatisierte Zellen auch am Standort Europa kosteneffizient zu betreiben.
Maplan wandelt sich vom Maschinenbauer zum Systemintegrator. Wie verändert sich hierdurch das Leistungsangebot von Maplan?
Meyer: Früher bestellte der Kunde eine Standardpresse aus dem Katalog. Heute fragen Betreiber Komplettlösungen an. Bei Großmaschinen der 1.100-Tonnen-Klasse wiegen einzelne Formteile 20 bis 30 Kilogramm. Die hebt kein Mitarbeiter mehr manuell heraus. Wir liefern daher das Gesamtsystem: Presse, Kaltkanal, Werkzeug und die passende Automation. Wir stimmen uns sogar mit den Mischungslieferanten der Kunden ab, um die Chemie optimal auf die Maschine abzustimmen. Der Kunde kauft ein schlüsselfertiges Projekt, das serienreife Teile fertigt. Dadurch sammeln wir weltweit verfahrenstechnisches Know-how, das wir wiederum gewinnbringend in die Beratung unserer Kunden einbringen.
Ein Stichwort, ohne das kaum eine Tagung auskommt, ist Künstliche Intelligenz, auf dem Maplan Day of Technology-Flyer fehlte die KI. Welchen Stellenwert nimmt Künstliche Intelligenz bei der Prozessoptimierung in der Kautschukverarbeitung ein?
Meyer: Man sollte ehrlich sein: Eine echte KI-Prozessoptimierung gibt es in der Gummiverarbeitung derzeit nicht. Während Thermoplast-Compounds im Wesentlichen standardisiert sind, ist jede Gummimischung ein behütetes Betriebsgeheimnis – vergleichbar mit Großmutters Kuchenrezept. Weil Kautschukrezepturen individuell und nicht standardisiert sind, fehlen die Daten zur Speisung von KI-Modellen. Eine Vollcharakterisierung wäre viel zu teuer. Wir nutzen zwar Simulationen wie Sigmasoft zur Prozessauslegung, aber die finale Abstimmung an der Maschine bleibt eine menschliche Ingenieursleistung.
Mangels Standardisierung bleibt eine echte KI-Prozessoptimierung in der Gummiverarbeitung reine Wunschvorstellung
KI spielt bei Maplan also keine Rolle?
Meyer: Wir nutzen KI derzeit in der Administration, um dort Prozesse zu verschlanken. Das automatisierte Auslesen von Daten aus E-Mails oder PDFs und die Einpflege ins ERP-System spart enorm Zeit. Beispiel: Unsere reine Maschinenmontage im Werk dauert durchgetaktet nur zwölf Werktage. Die Gesamtabwicklung aber – von der Bestellung bis zur Auslieferung – nimmt etwa zwölf Wochen in Anspruch. Sparen wir an dieser Stelle, also der Arbeitsvorbereitung, Beschaffung und Abwicklung durch KI-Unterstützung zehn Prozent der Durchlaufzeit, gewinnen wir bereits über eine Woche. In der bereits durchgetakteten Produktion wären zehn Prozent Einsparung lediglich etwas mehr als ein Tag.
Während KI also vor allem administrative Abläufe beschleunigt, mit welchen Tools lassen sich denn beim Verarbeiter die Prozesse in der Werkshalle weiter optimieren?
Meyer: Normalerweise stehen neben einer Fertigungszelle getrennte Steuerungen für Maschine, Roboter und Sicherheitstechnik. Wir haben das Prinzip der durchgängigen Systemintegration auf den Maschinenbau übertragen: Sämtliche Peripheriegeräte und Automationskomponenten sind nativ in die Maplan C7 Steuerung integriert, die wir auf dem Day of Technology vorgestellt haben. Der Bediener steuert damit die gesamte Zelle über eine einzige, durchgängige Oberfläche.Der entscheidende Punkt geht jedoch tiefer: Vernetzte Anlagen greifen heute direkt in die Zentral-IT der Unternehmen ein. Damit rückt das Thema Cybersecurity in den Fokus. Jeder Verarbeiter hat hier eine Schwachstelle – selbst wenn es manche nicht wahrhaben wollen. Mit den EU-Regularien NIS-2 und dem Cyber Resilience Act, kurz CRA, wird Cybersicherheit bald für alle Fertigungsbetriebe zur gesetzlichen Pflicht.
Der Cyber Resilience Act nimmt die gesamte digitale Infrastruktur jeder einzelnen Maschinensteuerung in die Pflicht.
Das heißt, auch Gummiverarbeiter sollten sich mit dem Cyber Resilience Act beschäftigen?
Meyer: Die immense Tragweite des CRA wird in der Branche unterschätzt. Viele Betreiber wiegen sich fälschlicherweise in dem Glauben, dass Cybersicherheit ein Thema für die Büro-IT und Firewalls sei. Doch der CRA greift bis tief in die Fertigungsebene und nimmt die gesamte digitale Infrastruktur jeder einzelnen Maschinensteuerung in die Pflicht. Wer künftig vernetzte Maschinen ohne zertifizierte Sicherheitsstandards betreibt oder bei notwendigen Updates schludert, riskiert nicht nur erpresserische Cyberangriffe und Produktionsstillstände, sondern auch erhebliche Strafen sowie den Verlust des Versicherungsschutzes. Das betrifft jedes Unternehmen bis zum kleinsten Mittelständler. Wir haben die C7-Steuerung von Grund auf so konstruiert, dass sie diese harten EU-Sicherheitsanforderungen ab Werk erfüllt, damit unsere Kunden auf der sicheren Seite produzieren.
Blicken wir zum Abschluss in die Zukunft: Wie sieht die Ausrichtung von Maplan in zehn Jahren aus und welche Märkte werden sich besonders dynamisch entwickeln?
Meyer: Die Antwort ist für mich sehr klar: Wir sind historisch gewachsen ein europäischer Anbieter, bei dem Europa und Amerika noch immer rund 60 Prozent des Gesamtumsatzes ausmachen. In den nächsten zehn Jahren wird sich dieses Verhältnis verschieben – und zwar zum Positiven. Mein Ziel ist es, dass Maplan auf vier gleichwertigen Säulen steht: Jeweils 25 Prozent unseres Geschäfts sollen auf Europa, die USA, China und Indien entfallen.In Indien haben wir vor zwei Jahren ein Werk eröffnet, um am gewaltigen lokalen Wachstum direkt zu partizipieren; in China wachsen wir seit mittlerweile neun Jahren sehr erfolgreich. Von dort aus bedienen wir auch dynamische Märkte wie Vietnam oder Thailand.Eines muss der Branche klar sein: Das alte Modell, wonach ein westliches Unternehmen aus Europa heraus die gesamte Welt beliefert, ist vorbei. Das wird nicht mehr funktionieren.
Bedeutet diese globale Expansion im Umkehrschluss, dass der Maschinenbau in Europa schleichend abgewickelt wird?
Meyer: Keineswegs! Einige Mitbewerber verfolgen die Strategie, Maschinen komplett in China zu bauen, nach Europa zu importieren und hier nur noch als Vertriebs- und Serviceorganisation aufzutreten. Das ist definitiv nicht unsere Philosophie. Wir halten unverändert an unserem Hauptwerk in Kottingbrunn fest. Wir fertigen und konfektionieren Schlüsselkomponenten in unserem eigenen Werk in der Slowakei, um einen hohen Selbstfertigungsanteil und das verfahrenstechnische Know-how im eigenen Haus zu sichern.Unser Einkauf ist natürlich globalisiert, aber die Montage, die Entwicklung und die Systemintegration bleiben hier. Wir sind vor Jahren als kleinster europäischer Anbieter gestartet und heute im Standardmaschinenbereich der größte Hersteller in Europa. Denn wir treiben die Transformation aktiv voran, stellen uns global auf und bieten integrierte Gesamtlösungen – das sichert dauerhaft die Zukunft unserer Kunden und unseres Standorts.
Infobox zu Wolfgang Meyer
Wolfgang Meyer ist Chief Executive Officer (CEO) der Maplan GmbH in Kottingbrunn (Österreich). Der Maschinenbau-Ingenieur zeichnet für die Transformation des Unternehmens vom Pressemaschinenbauer zum weltweiten Systemanbieter für Elastomer-Spritzgießlösungen verantwortlich. Unter seiner Führung baute Maplan Standorte in der Slowakei, China und Indien aus und steigerte den Jahresumsatz auf rund 60 Millionen Euro.
Es ist für uns eine Selbstverständlichkeit, dass wir verantwortungsvoll mit Ihren personenbezogenen Daten umgehen. Sofern wir personenbezogene Daten von Ihnen erheben, verarbeiten wir diese unter Beachtung der geltenden Datenschutzvorschriften. Detaillierte Informationen finden Sie in unserer Datenschutzerklärung.
Einwilligung in die Verwendung von Daten zu Werbezwecken
Ich bin damit einverstanden, dass die WIN-Verlag GmbH & Co. KG, Chiemgaustraße 148, 81549 München einschließlich aller mit ihr im Sinne der §§ 15 ff. AktG verbundenen Unternehmen (im weiteren: Vogel Communications Group) meine E-Mail-Adresse für die Zusendung von redaktionellen Newslettern nutzt. Auflistungen der jeweils zugehörigen Unternehmen können hier abgerufen werden.
Der Newsletterinhalt erstreckt sich dabei auf Produkte und Dienstleistungen aller zuvor genannten Unternehmen, darunter beispielsweise Fachzeitschriften und Fachbücher, Veranstaltungen und Messen sowie veranstaltungsbezogene Produkte und Dienstleistungen, Print- und Digital-Mediaangebote und Services wie weitere (redaktionelle) Newsletter, Gewinnspiele, Lead-Kampagnen, Marktforschung im Online- und Offline-Bereich, fachspezifische Webportale und E-Learning-Angebote. Wenn auch meine persönliche Telefonnummer erhoben wurde, darf diese für die Unterbreitung von Angeboten der vorgenannten Produkte und Dienstleistungen der vorgenannten Unternehmen und Marktforschung genutzt werden.
Meine Einwilligung umfasst zudem die Verarbeitung meiner E-Mail-Adresse und Telefonnummer für den Datenabgleich zu Marketingzwecken mit ausgewählten Werbepartnern wie z.B. LinkedIN, Google und Meta. Hierfür darf die Vogel Communications Group die genannten Daten gehasht an Werbepartner übermitteln, die diese Daten dann nutzen, um feststellen zu können, ob ich ebenfalls Mitglied auf den besagten Werbepartnerportalen bin. Die Vogel Communications Group nutzt diese Funktion zu Zwecken des Retargeting (Upselling, Crossselling und Kundenbindung), der Generierung von sog. Lookalike Audiences zur Neukundengewinnung und als Ausschlussgrundlage für laufende Werbekampagnen. Weitere Informationen kann ich dem Abschnitt „Datenabgleich zu Marketingzwecken“ in der Datenschutzerklärung entnehmen.
Falls ich im Internet auf Portalen der Vogel Communications Group einschließlich deren mit ihr im Sinne der §§ 15 ff. AktG verbundenen Unternehmen geschützte Inhalte abrufe, muss ich mich mit weiteren Daten für den Zugang zu diesen Inhalten registrieren. Im Gegenzug für diesen gebührenlosen Zugang zu redaktionellen Inhalten dürfen meine Daten im Sinne dieser Einwilligung für die hier genannten Zwecke verwendet werden.
Recht auf Widerruf
Mir ist bewusst, dass ich diese Einwilligung jederzeit für die Zukunft widerrufen kann. Durch meinen Widerruf wird die Rechtmäßigkeit der aufgrund meiner Einwilligung bis zum Widerruf erfolgten Verarbeitung nicht berührt. Um meinen Widerruf zu erklären, kann ich als eine Möglichkeit das unter https://kontakt.vogel.de/de/win abrufbare Kontaktformular nutzen. Sofern ich einzelne von mir abonnierte Newsletter nicht mehr erhalten möchte, kann ich darüber hinaus auch den am Ende eines Newsletters eingebundenen Abmeldelink anklicken. Weitere Informationen zu meinem Widerrufsrecht und dessen Ausübung sowie zu den Folgen meines Widerrufs finde ich in der Datenschutzerklärung, Abschnitt Redaktionelle Newsletter.